01 / 冷刀
切口不收缩
热刀开完,材料会有轻微收缩,尺寸要留余量;冷刀只是磨削掉,没有热影响,槽宽槽深按图走。
用高速旋转的冷刀把槽磨出来,不是用加热刀烫出来。开槽机开完材料会微微收缩,磨槽机不会——对要装东西、要卡位的尺寸敏感槽,这一条就是选机的分界线。
ML-1300 是定型平台:机架、进给、电控是固定的,可切材料宽度做到 1300mm,主电机与进料电机都是变频调速,转速和进料速度跟着材料走。变的只有槽型和刀具——什么材料、什么槽型、槽多宽多深,确认完按图做刀,机器按刀具配。
原理是刀片高速旋转铣削,类似 CNC 主轴把料一层层磨掉。因此切口没有热影响,材料不收缩、不变形,尺寸从头到尾是稳的。代价是废料变成粉末,不是条状也不是块状。
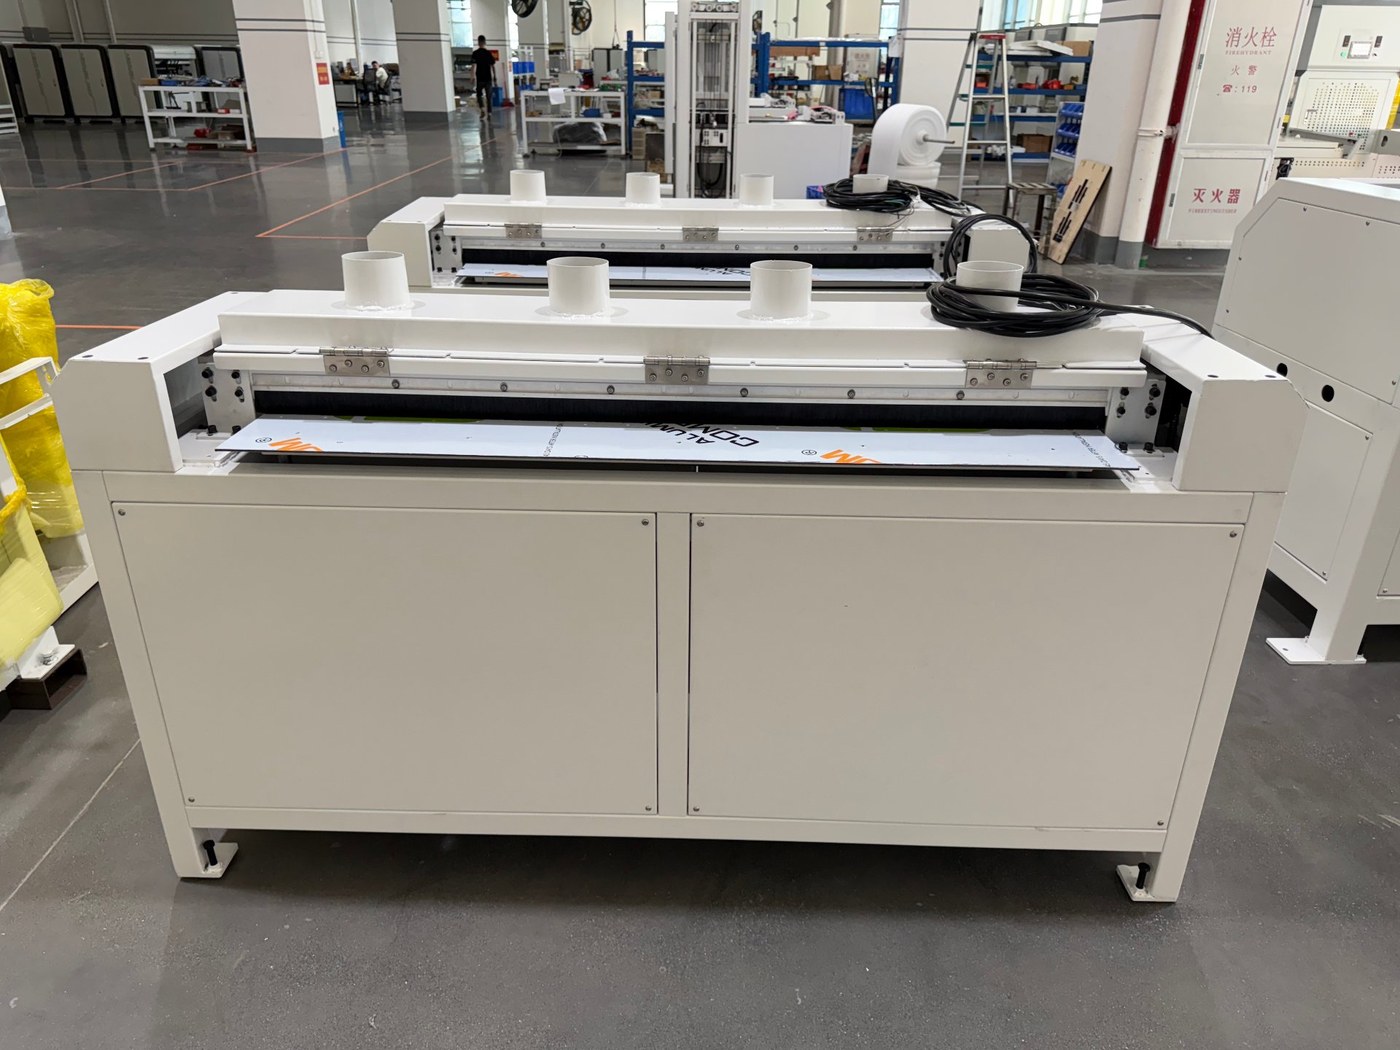
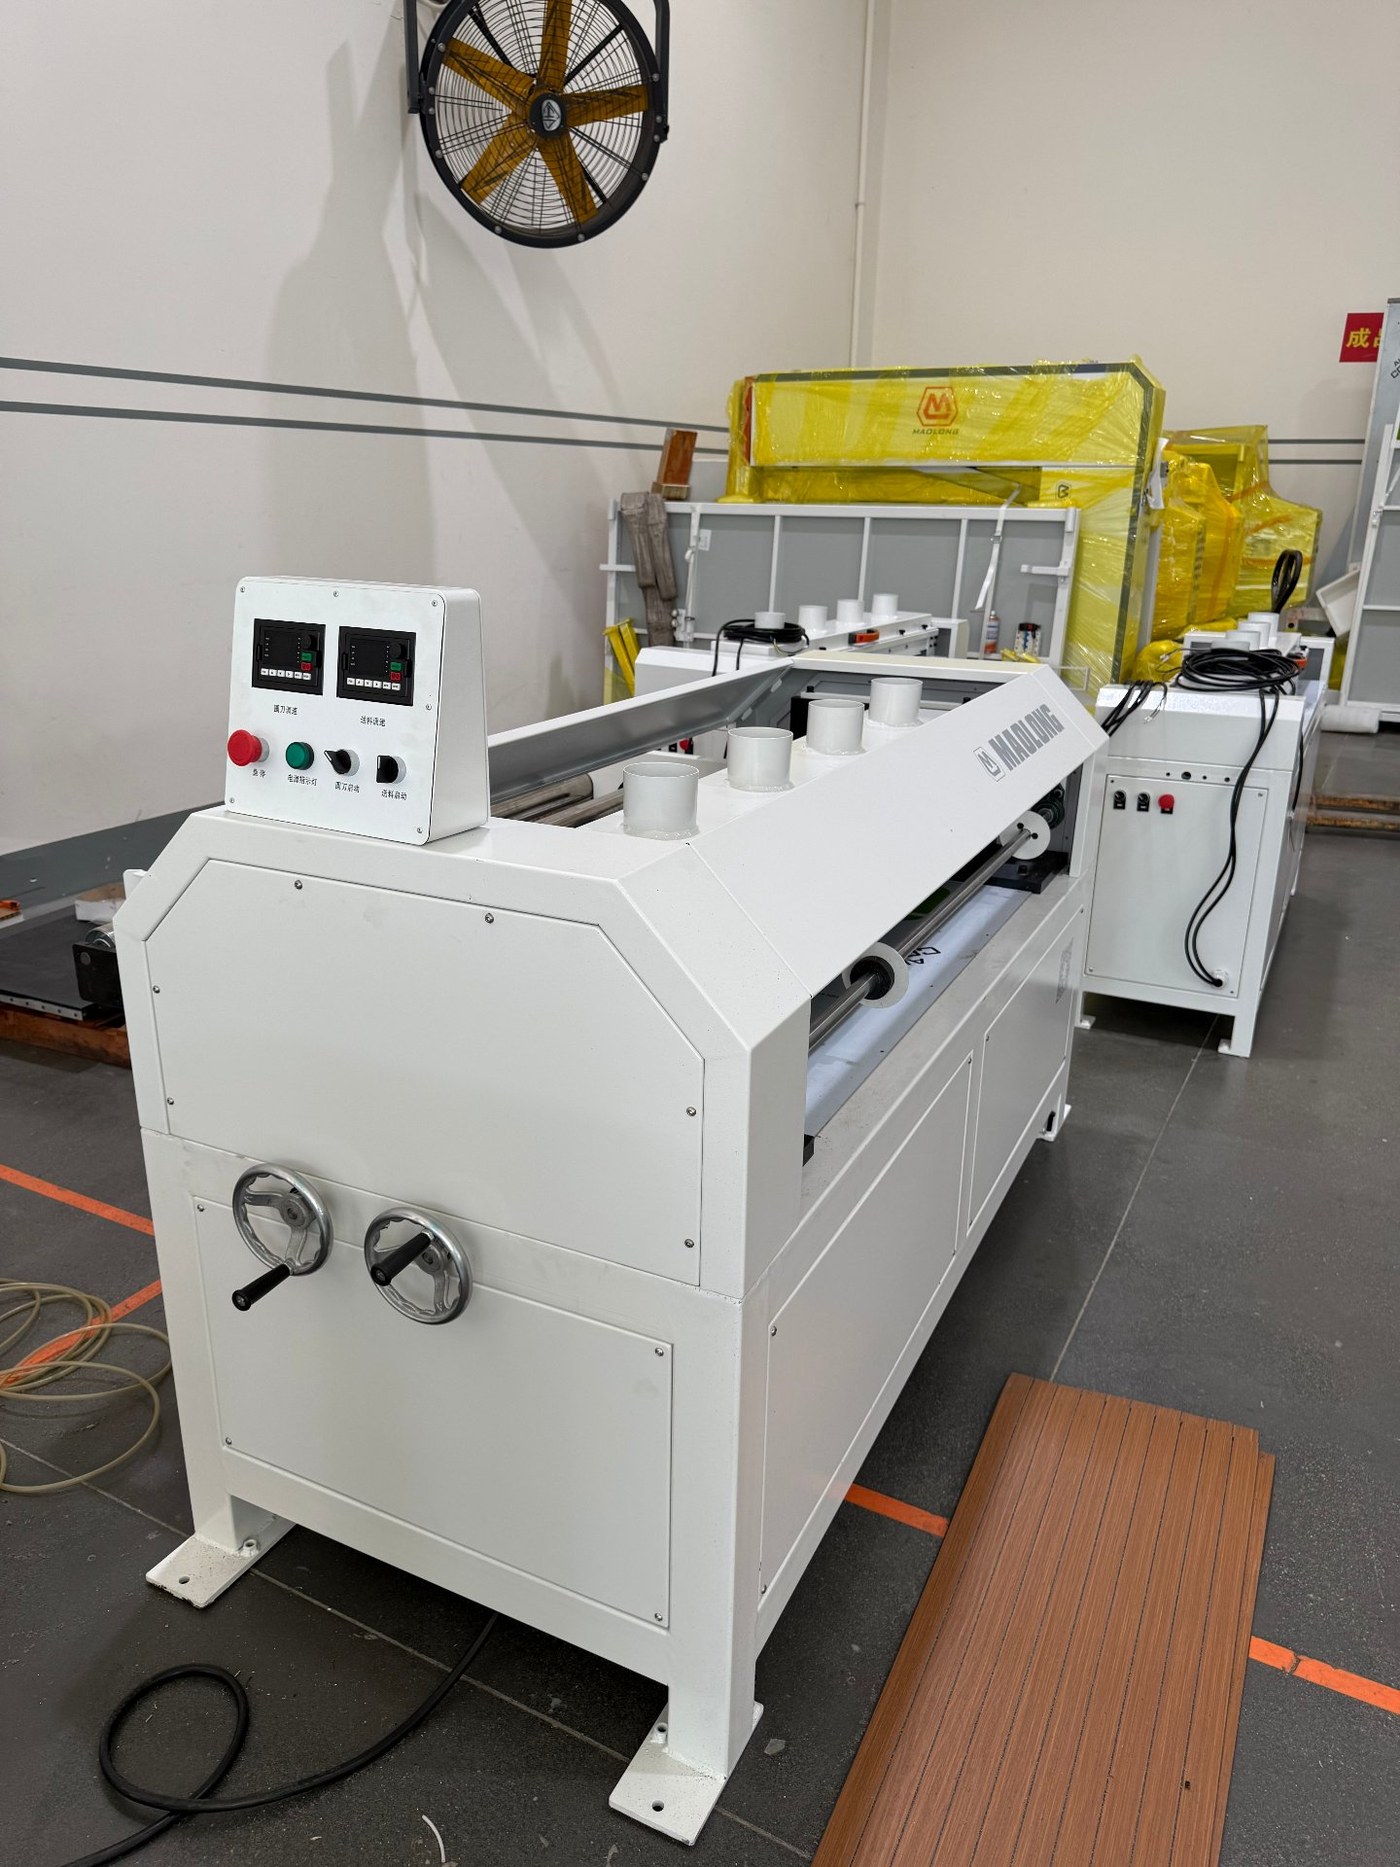
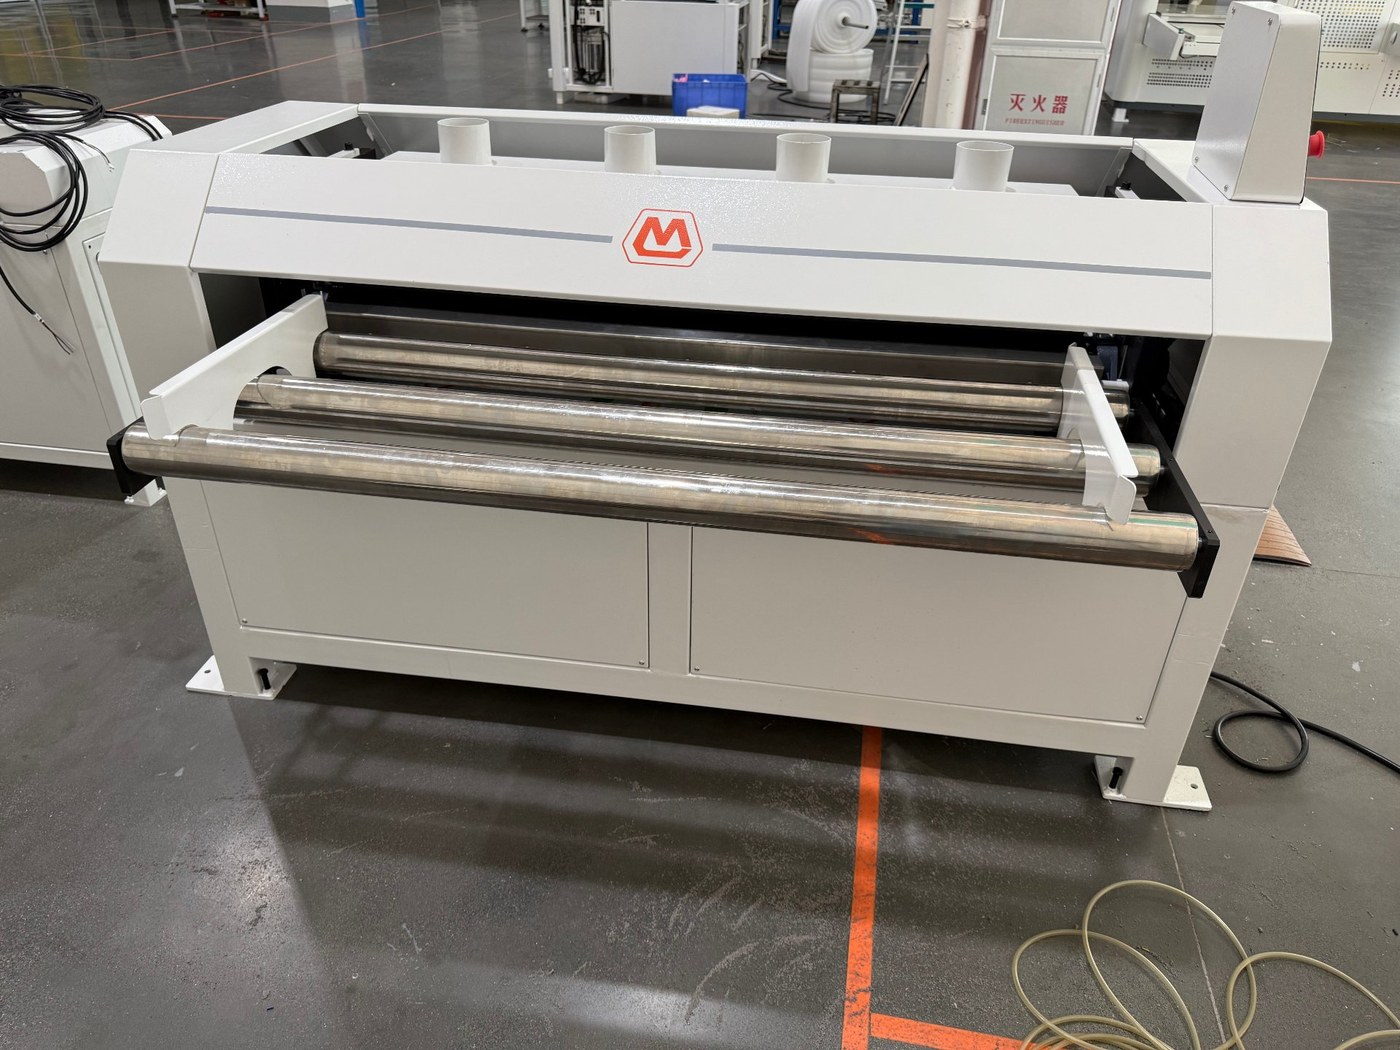
和热切式开槽比,差别不在快慢,在切口和尺寸。
热刀开完,材料会有轻微收缩,尺寸要留余量;冷刀只是磨削掉,没有热影响,槽宽槽深按图走。
U 型、V 型、T 型都能做,靠换刀实现,不是靠调机器。刀做成什么样,槽就是什么样。
XPE、EPP、EVA 这类加了硬度的发泡材料是主战场。珍珠棉不走这台,走开槽机。
出厂配的是整套开槽刀,按槽型做好一起发。
可切材料最大宽度 1300mm,宽度范围内的料都能直接上机,不用先分条。
主电机和进料电机各一台,都是变频调速,配 50:1 减速机。换材料、换厚度改参数就行。
结构不复杂,但每一步都直接决定槽的尺寸准不准。
按客户图纸确认槽型、槽宽、槽深、间距,同时确认材料牌号与厚度。
按槽型做刀,刀的外径与刃型决定槽的截面;一套刀具对应一套槽型方案。
刀具装到主轴上对位,进给深度按槽深设定。
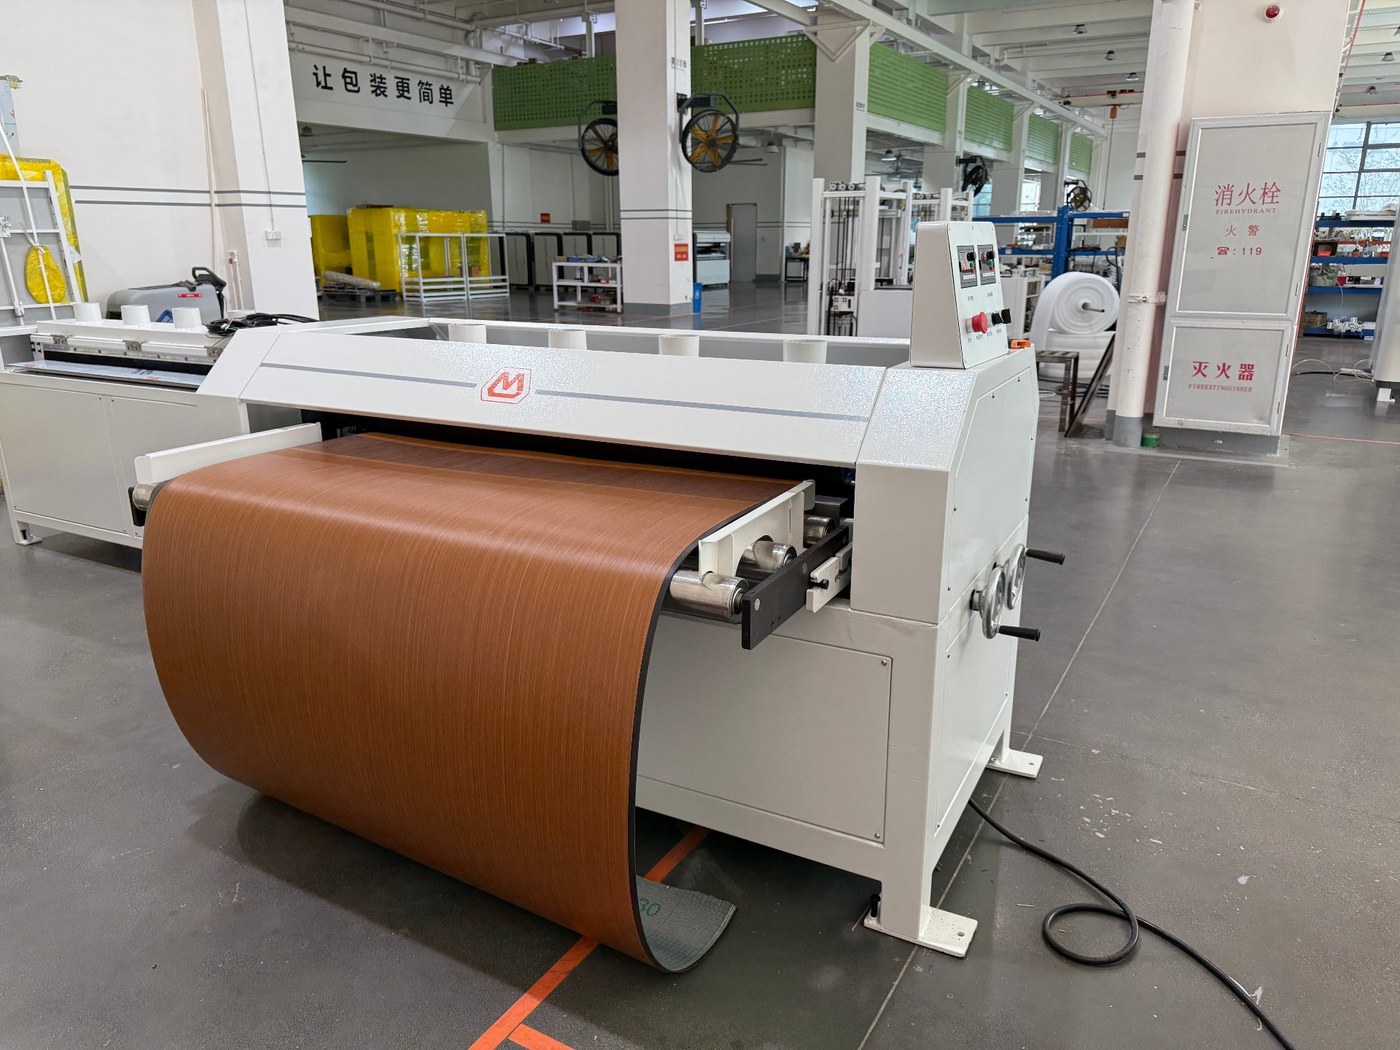
材料由进料辊送入,刀高速旋转磨削成型,出料就是成品槽。
整机参数如下。槽型、槽宽、槽深按你的图纸做刀,报价时一并给出。
| 项目 | 参数 |
|---|---|
| 型号 | ML-1300 |
| 可切材料最大宽度 | 1300 mm |
| 外形尺寸(宽×长×高) | 1940 × 850 × 1356 mm |
| 切割总功率 | 10 kW |
| 进料功率 | 0.75 kW |
| 主电机 / 进料电机 | 各 1 台,均为变频调速 |
| 减速机 | 50 : 1 |
| 电控 | 变频器电控装置 |
| 可切厚度 | 约 3 ~ 40 mm(客户多走 10 mm 以内) |
| 槽宽 | 常用 3 ~ 4 mm,由刀决定 |
| 切割刀尺寸 | 可配置(按槽型定做) |
| 速率 | 约 3 S/M |
| 适用材料 | XPE、EPP、EVA 等偏硬发泡材料 |
| 槽型 | U 型 / V 型 / T 型 / 异形(按图定做) |
判断标准只有一条:材料够不够硬。软料本身就是软的,磨槽不如开槽。
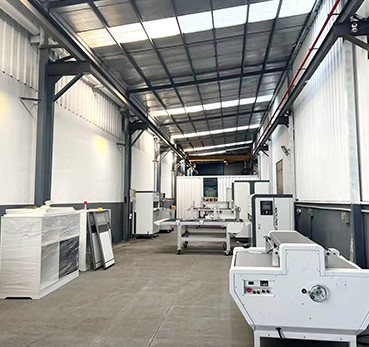
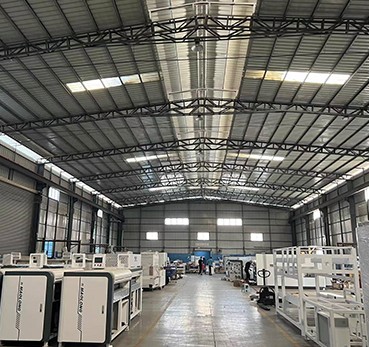
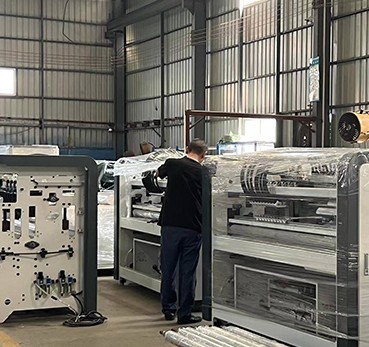
东莞市贸隆机械制造有限公司主营珍珠棉横竖切割机、热粘合机、冲裁排废一体机、粘框机、珍珠棉三边护角机、开槽机、直切机、热熔胶机等设备。拥有完整的质量管理体系,多项实用新型与外观设计专利,支持按客户需求设计制造非标机型。
磨槽机只是其中一环。下料、分切、贴合、粘框、护角、涂胶——每台设备都有对应的详细参数页与现场视频。
展会现场、设备升级、工艺分享——机器怎么用、怎么选,都写在这里。
扫码加微信,把材料、图纸或样品照片发过来,我们按你的工况给选型建议和报价。
加微信直接发图纸,按你的工况给选型建议和报价
 微信公众号
扫码关注
 企业微信 · 陈小姐
扫码添加
手机长按图片保存到相册,微信「扫一扫」→「相册」识别 微信内直接长按二维码识别,无需保存图片 电脑微信「扫一扫」直接对着屏幕扫